Hjem / Nyheder / Industri -nyheder / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Termoformning er stille og roligt blevet en af de mest alsidige plastbehandlingsmetoder, der bruges på tværs af industrier, der kræver hastighed, repeterbarhed og designfleksibilitet. I stedet for at være begrænset til en enkelt produktkategori, understøtter processen nu et bredt spektrum af output, lige fra engangsartikler til engangsartikler til strukturelle komponenter, der anvendes i stramt regulerede miljøer. At forstå, hvor termoformning passer ind i en bredere produktionsstrategi, hjælper ingeniører og købere med at træffe mere informerede indkøbsbeslutninger.
I sin kerne involverer termoformning opvarmning af en plastikplade, indtil den bliver bøjelig, for derefter at forme den over eller til en form ved hjælp af vakuum, lufttryk eller mekanisk assistance. Princippet er enkelt, men opnåelse af ensartet vægtykkelse, snævre tolerancer og ren overfladekvalitet kræver omhyggelig kontrol af pladetemperatur, værktøjsdesign og cyklustiming. Når disse variabler styres godt, bliver termoformning et omkostningseffektivt alternativ til sprøjtestøbning for dele, der ikke kræver ekstremt snævre tolerancer eller komplekse interne underskæringer.
Tre sektorer illustrerer denne alsidighed særligt godt: emballage til medicinsk udstyr, beskyttelse af elektronikkomponenter og mad- eller drikkevarer. Hver stiller forskellige krav til materialevalg, renhed og dimensionsnøjagtighed, men alle er afhængige af det samme underliggende formningsprincip beskrevet ovenfor.
Emballage til medicinsk udstyr er en af de mest krævende anvendelser til termoformning, da emballagen ofte fungerer som en del af det sterile barrieresystem frem for simpel produktbeskyttelse. Bakker, der indeholder kirurgiske instrumenter, diagnostiske kits eller implanterbare enheder, skal opretholde dimensionsstabilitet gennem steriliseringscyklusser, modstå punktering under transport og tillade kontrolleret peel-open adgang i kliniske omgivelser.
Materialevalg til medicinsk termoformning favoriserer typisk polymerer med forudsigelig, veldokumenteret adfærd under stråling eller ethylenoxidsterilisering. Fordi medicinsk emballage ofte produceres i renrum eller på anden måde kontrollerede miljøer, integrerer termoformningslinjer, der betjener denne sektor, normalt yderligere filtrering, statisk kontrol og inspektionstrin sammenlignet med generelle industrielle formningslinjer.
| Materiale Type | Typisk brug | Steriliseringskompatibilitet | Noter |
|---|---|---|---|
| Stiv PETG | Instrumentbakker | Ethylenoxid, gamma | God klarhed, stabile mål |
| Kraftig polystyren | Diagnostiske sæt bakker | Ethylenoxid | Omkostningseffektiv, moderat stivhed |
| PVC af medicinsk kvalitet | Blister emballage | Gamma, e-stråle | Stærke barriereegenskaber |
| Polypropylen | Autoklaverbare bakker | Damp autoklave | Højere varmebestandighed |
Regulatoriske forventninger, herunder internationalt anerkendte emballagestandarder for sterile barrieresystemer, presser producenterne i retning af omfattende validering af forseglingsstyrke, afrivningskraft og dimensionskonsistens, før et design når produktionsvolumen. Termoformning foretrækkes ofte frem for sprøjtestøbning til disse medicinske bakker med lav til mellemvolumen, fordi værktøjsændringer er forholdsvis hurtige og billige, hvilket betyder noget, når en enhedsdesign gennemgår flere revisioner før den endelige godkendelse.
Trykte kredsløb, stik og andre følsomme elektroniske komponenter kræver emballage, der gør mere end at holde en del på plads. Statisk dissipative eller ledende bakker, typisk fremstillet af kulstoffyldte polymerplader, beskytter komponenter mod elektrostatisk udladning under håndtering, transport og automatiseret samling. Lommegeometri er konstrueret omkring det nøjagtige komponentfodaftryk, så dele ikke flytter sig eller kommer i kontakt med hinanden under vibrationer.
Disse bakker er ofte designet til indlejring og stabling, hvilket reducerer lagervolumen og understøtter højhastigheds automatiserede pick-and-place-linjer. Vægens ensartethed bliver kritisk her, da en tynd plet i en lommevæg kan tillade bøjning, der fejljusterer en komponent under automatiseret håndtering.
Cyklustider for elektronikbakker er normalt kortere end for tykkere medicinske bakker, da arkmåleren er lettere og formningsdybden ofte er mindre. Dette giver producenterne mulighed for at køre større partier inden for et enkelt skift, mens de stadig holder tolerancer, der er egnede til automatiseret udstyr.
Ud over medicinske og elektroniske applikationer understøtter termoformning en bred vifte af generel emballage- og industriel håndteringsprodukter, fra detailhandlens muslingeskaller til genanvendelige stuvningsbakker, der bruges i bilreservedelslogistik. Valget af formgivningsmetode har en direkte effekt på opnåelige detaljer, vægtykkelsesområde og delstørrelse.
| Formningsmetode | Typisk vægtykkelse | Bedst egnet til | Detaljeniveau |
|---|---|---|---|
| Vakuumdannelse | 0,5 til 3 millimeter | Store, lavvandede dele | Moderat |
| Trykdannelse | 0,5 til 4 millimeter | Kosmetiske paneler, skarpe detaljer | Høj |
| Tvilling-ark formning | 3 til 10 millimeter kombineret | Hule, stive strukturer | Moderat |
Almindelige emballageudgange inkluderer:
Industrielle staldbakker fortjener særlig opmærksomhed, fordi de er konstrueret til hundreder eller tusinder af genbrugscyklusser i stedet for en enkelt tur. Dette ændrer materialevalg i retning af hårdere, mere slagfast plademateriale og kræver ofte forstærkede ribbemønstre, som ikke ville være nødvendige i en engangsbakke.
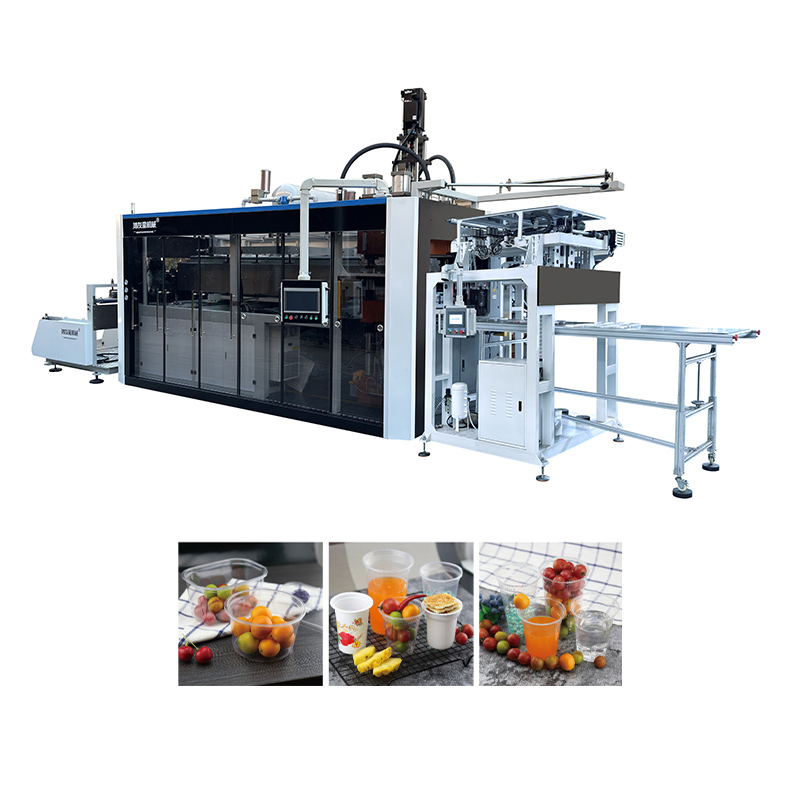
Madserveringskopper, låg og små beholdere repræsenterer et hjørne af højvolumen af termoformningsverdenen, adskilt fra de medicinske og elektroniske bakker med lavere volumen beskrevet tidligere. At producere disse varer effektivt kræver generelt en dedikeret maskine til fremstilling af plastkopper , bygget op omkring kontinuerlige rullefremførte plader i stedet for individuelle afskårne plader, da koppeproduktionen måles i titusindvis af enheder pr. skift i stedet for hundredvis.
Disse linjer kombinerer typisk flere trin inden for en kontinuerlig proces: arkafvikling, opvarmning, formning, in-line trimning og automatisk stabling. Fordi kopper er relativt enkle i geometri sammenlignet med en komponentbakke, bliver cyklushastighed den dominerende designprioritet, og værktøj er bygget med flere hulrum for at maksimere output pr. cyklus.
Materialevalg til koppeproduktion er almindeligvis centreret om polypropylen- eller PET-ark, valgt for en balance mellem klarhed, stivhed og egnethed til fødevarekontakt. Virksomheder vurderer automatiseret kopformningsudstyr generelt vejer hulrumstal, stablingshøjdekonsistens og overgangstid mellem kopstørrelser som de vigtigste faktorer, der bestemmer den virkelige verdens gennemstrømning, snarere end overskriftens cyklushastighed alene.
Stablehøjdekonsistens påvirker især nedstrøms pakningsautomatisering. Hvis skålens vægtykkelse eller fælggeometri varierer en smule mellem cyklusser, kan stakke blive ujævne, hvilket forsinker manuelle eller automatiserede sækkeoperationer længere nede i linjen.
At flytte fra en konceptskitse til en produktionsklar termoformet del involverer en række indbyrdes forbundne beslutninger. Ved at få disse rigtigt tidligt undgår du kostbare værktøjsrevisioner senere.
Prototyping med billigere værktøj, før man forpligter sig til en fuld produktionsstøbeform, er fortsat en praktisk måde at validere pasform og funktion uden de fulde kapitalomkostninger ved hærdet værktøj.
Præcision i termoformning er i forhold til applikationen, og forventningerne varierer meget mellem en engangskop og en medicinsk instrumentbakke. Følgende intervaller afspejler generel industrierfaring snarere end en enkelt produktionslinje.
Typisk plus eller minus 0,25 til 0,5 millimeter for standardbakker, tættere med trykformning
Spænder fra mat industriel tekstur til højglans kosmetisk finish afhængigt af værktøjets overflade
Konsistent værktøjstemperaturkontrol holder del-til-del-variation inden for designtolerance over en fuld kørsel
Spænder bredt, fra et par sekunder for tynde kopfond til over et minut for tykke industrielle dele
Regelmæssig værktøjsvedligeholdelse, plademålerkonsistens fra materialeleverandøren og stabile ovntemperaturprofiler bidrager alle mere til vedvarende kvalitet end noget enkelt stykke udstyr. Faciliteter, der sporer disse variabler over tid, ser generelt færre afviste dele end dem, der alene er afhængige af end-of-line-inspektion.
Mens detaljerne varierer afhængigt af maskintype og produkt, følger de fleste termoformningsoperationer en lignende sekvens af trin, illustreret nedenfor.
Hvert trin har sine egne kontrolpunkter: arkfremføring skal opretholde ensartet spænding, opvarmning kræver zone-for-zone temperaturkontrol for at undgå nedbøjning eller svidning, dannelse af tryk og vakuumtiming bestemmer detaljefangst, trimningsnøjagtighed påvirker pasformen med parringsdele, og den endelige inspektion fanger tykkelse eller kosmetiske defekter før pakning.
Polystyren, polypropylen, PET eller PETG og PVC er blandt de mest udbredte pladematerialer, hver valgt baseret på klarhed, stivhed, kemisk resistens og slutbrugskrav såsom fødevarekontakt eller steriliseringskompatibilitet.
Termoformning kræver generelt lavere værktøjsinvesteringer og kortere gennemløbstider for store, lavvandede dele, mens sprøjtestøbning passer til mindre dele, der kræver meget snævre tolerancer eller komplekse tredimensionelle funktioner.
Medicinsk emballage skal ofte fungere som en del af et valideret sterilt barrieresystem, som tilføjer krav omkring forseglingsstyrke, afrivningskraftkonsistens og kompatibilitet med steriliseringsmetoder, som standardemballage ikke behøver at opfylde.
Kogeproduktionen kører typisk på kontinuerlige rulleføde linjer bygget til meget høje enhedsvolumener og enkel, repeterbar geometri, hvorimod bakke og komponent termoformning ofte kører lavere volumener med mere komplekse lommeformer og snævrere tolerancer.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 Nr. 565, Xinchuan Road, Xinta Community, Lili Town, Wujiang District, Suzhou City, Kina
Ophavsret © 2024 Termoformingsmaskine/plastik kop maskine Alle rettigheder forbeholdes.Brugerdefinerede automatiske vakuumtermoformningsmaskiner til plastik